




Realize com a FCCSA
Junte-se ao nosso Time de Conteúdo para criar e compartilhar conhecimento
Saiba como fazer parte


Conheça nosso propósito, valores, história e tudo que faz parte da essência da FCCSA

Um portfólio de produtos e soluções repleto de inovação, tecnologia e sustentabilidade.

Entregar produtos com tecnologia de ponta e qualidade mundial é apenas nosso ponto de partida. Por isso, temos uma série de serviços exclusivos para os nossos clientes e que fazem toda a diferença no dia a dia.

Veja na prática como a inovação está presente no DNA da FCC S.A

A sustentabilidade está presente em cada solução, entrega e processo da nossa empresa: saiba mais.

Somos feitos de sinergia! Entenda como você pode se tornar um fornecedor da FCC S.A.

Fique por dentro de como é trabalhar na FCC S.A. Conheça nossa cultura, programas e confira oportunidades.

A integridade e a transparência fazem parte de quem somos. Confira nossos relatórios anuais e veja o resultado do nosso trabalho.

Encontre uma variedade de conteúdos que permeiam nossos negócios e veja como você pode fazer parte do que criamos por aqui.

Juntos, criamos mais! Seja um parceiro da FCCSA e gere valor para um mundo em transformação: saiba como.
Em um mundo coberto por estradas, em que o transporte rodoviário movimenta a economia levando comodities para os portos e trazendo de volta produtos importados, um combustível impera: o diesel. Mas ele não está apenas em estradas, está nos geradores, nas máquinas agrícolas, na mineração, no transporte público. No dia a dia de cada um o diesel se faz presente.
Enquanto o mercado de gasolina enfrenta a competição com veículos elétricos e etanol, é estimado que o mercado mundial de diesel aumente em mais de 4% (1) nos próximos 10 anos e que a América Latina será a região do mundo onde esse mercado aumentará com mais intensidade (2). Com essa expectativa e com os preços atuais, cresce a pressão para a maximização do rendimento de diesel das refinarias da região, já que para muitas delas esse é o produto mais rentável.
A unidade de FCC, criada para a maximização de nafta de alta octanagem a partir de correntes pesadas, também sofre a pressão para contribuir com o aumento de produção de diesel da refinaria através do aumento de rendimento de LCO, produto que pode ser incorporado à mistura de diesel após tratamento. Os ajustes para maximização desse produto na unidade são focados em 3 frentes:
Nesse artigo discutiremos brevemente cada uma dessas iniciativas e seus possíveis impactos para a unidade.
Para maximização de diesel numa UFCC os ajustes principais no conversor serão no sentido de redução de severidade do craqueamento catalítico, buscando minimizar a conversão de LCO para nafta. Essa redução de severidade passa pela redução da temperatura de reação e redução da relação catalisador/óleo, o que diminui a disponibilidade de sítios catalíticos e de energia para as reações de craqueamento. Para isso os principais ajustes possíveis são:
Infelizmente, ao se reduzir a severidade do craqueamento catalítico a conversão cai como um todo, não aumentando seletivamente o LCO, o que pode interferir na rentabilidade da unidade, como no exemplo a seguir, que mostra os resultados de um teste industrial para maximização do rendimento de LCO através da redução de temperatura de reação. Nesse caso o aumento de rendimento volumétrico de Óleo Decantado superou o aumento de LCO e a refinaria voltou atrás no ajuste.
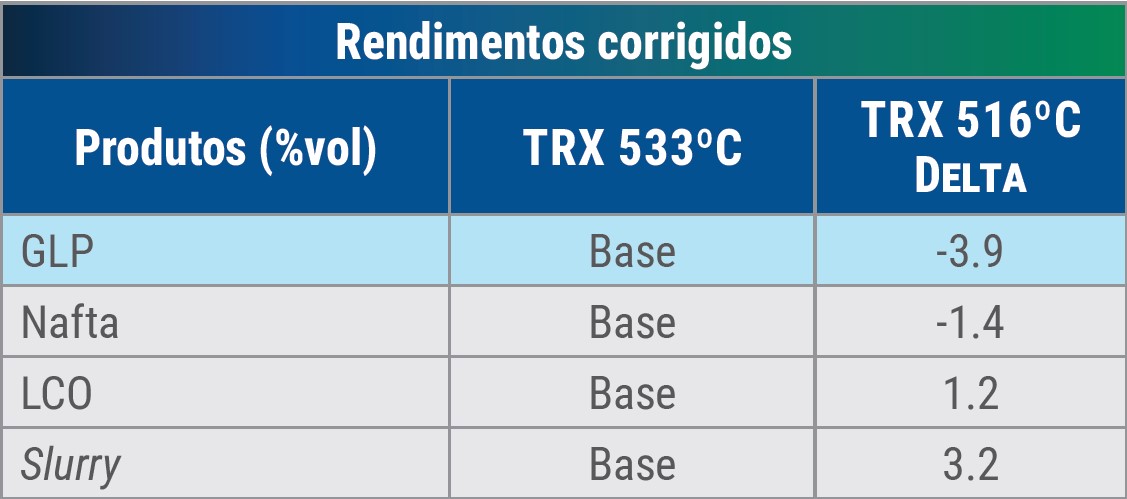
Tabela 1 - Variação de rendimentos volumétricos por redução de TRX – Fonte: banco de dados FCCSA
Cada unidade responderá de maneira diferente à redução de severidade, de acordo com suas particularidades. Resultados de simulações, em conjunto com avaliações financeiras, podem ajudar a determinar um possível ponto ótimo para os ajustes.
Além da necessidade de avaliação econômica, é importante levar em conta as limitações do conjunto conversor. As reduções de temperatura de reação e de circulação de catalisador podem provocar a formação de coque em diversos pontos da unidade, como exemplificado a seguir:
Esse problema é mais crítico em unidades que incorporam resíduos em sua carga.
O aumento da temperatura de carga e da vazão de vapor de dispersão podem ajudar a reduzir a velocidade de formação desses depósitos, mas é importante estabelecer uma circulação mínima e temperatura mínima de reação para evitá-los. Para isso, simulações de processo podem ser de grande ajuda.
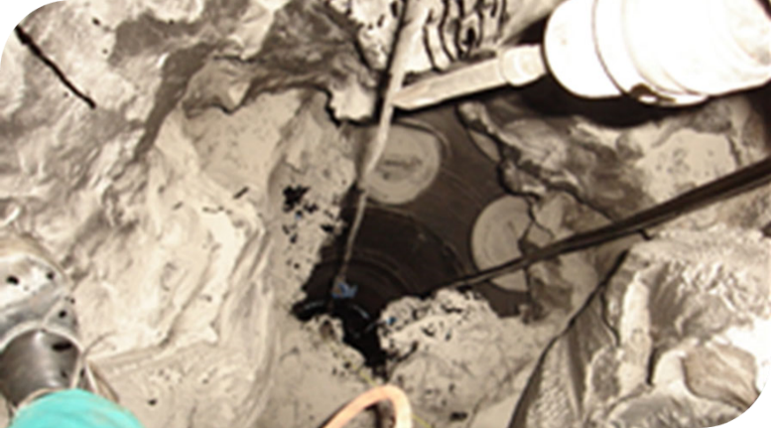
Figura 1 - Depósitos de coque na base do riser - Fonte: banco de imagens FCCSA
Os depósitos podem prejudicar a eficiência dos ciclones, uma vez que alteram sua geometria interna, e podem cair durante paradas da unidade, já que o coque esfria, se contrai e eventualmente trinca. Essa queda de coque pode levar à obstrução das pernas dos ciclones, perdas elevadas de catalisador e à necessidade de parada prolongada da unidade para limpeza. Algumas unidades que processam cargas residuais, onde esse problema é mais comum, possuem em seus ciclones dispositivos de ancoragem do coque para tentar evitar seu desprendimento, mas a principal ferramenta para prevenção desses depósitos é estabelecer uma temperatura mínima de reação que mantenha os efluentes do riser em fase gasosa.
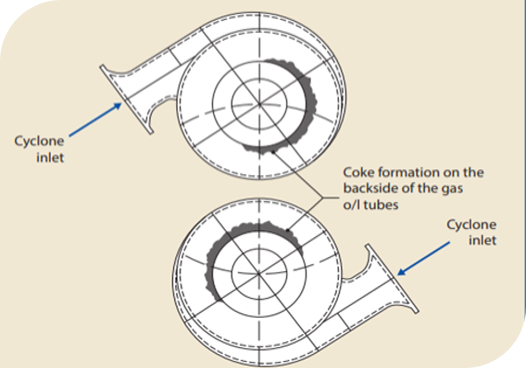
Figura 2 - local típico de deposição de coque - Fonte: banco de imagens FCCSA
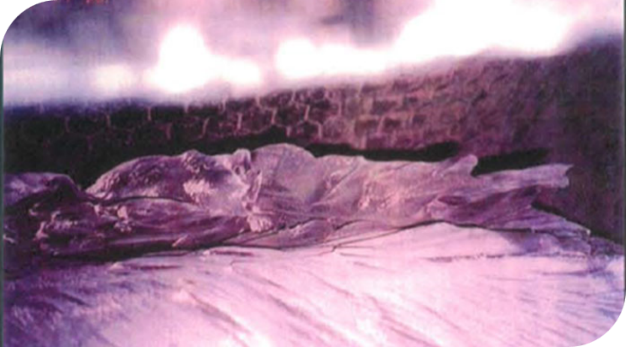
Figura 3 - Coque formado no interior de ciclones - Fonte: banco de imagens FCCSA
Para evitar essa ocorrência é importante manter a circulação de catalisador dentro da janela de projeto dos ciclones e, caso o planejamento da refinaria seja trabalhar com circulação abaixo da mínima, realizar a substituição das pernas dos ciclones para pernas de diâmetro adequado, evitando o tempo de residência excessivo.
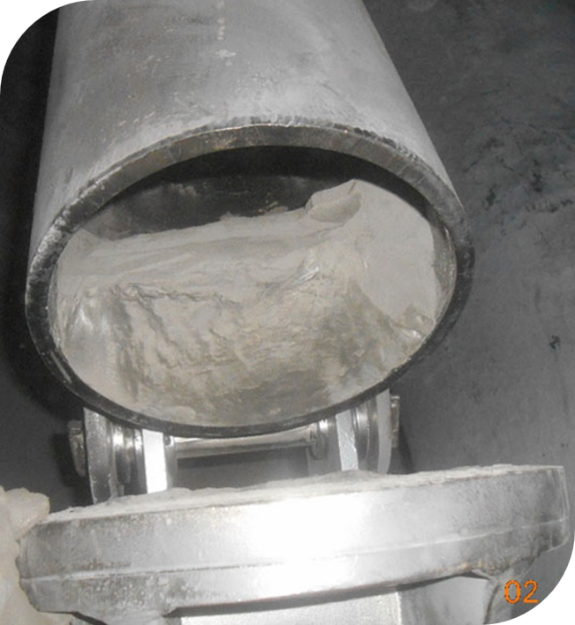
Figura 4 - Formação de coque no interior da perna de ciclone - Fonte: banco de imagens FCCSA
A formação do coque no reator é um problema especialmente importante em unidades que possuem sistemas fechados de ciclones, mas que não contam com sistemas eficientes de remoção dos hidrocarbonetos presentes na fase diluída, provenientes da retificação do catalisador gasto. A manutenção de fluxo contínuo e eficiente do vapor de domo, da integridade dos sistemas de purga de hidrocarbonetos e de uma temperatura adequada no reator são as principais ações para minimizar essa formação de coque.
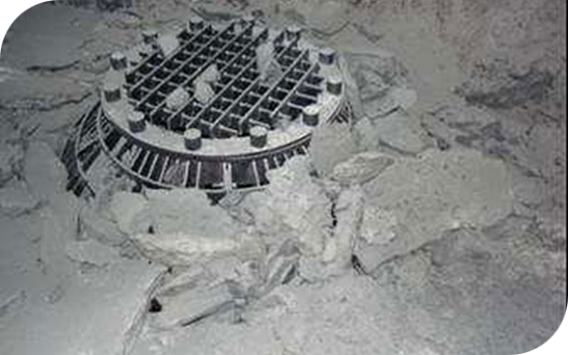
Figura 5 - Coque que se desprendeu das paredes do reator provocando obstrução parcial da saída de catalisador - Fonte: banco de imagens FCCSA
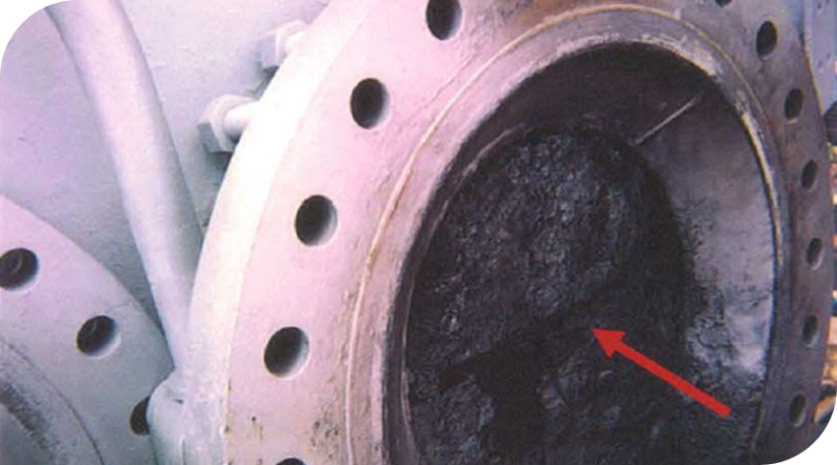
Figura 6 - deposição de coque na linha de transferência - fonte: banco de imagens FCCSA
Todos os pontos levantados anteriormente devem ser levados em consideração ao decidir pela maximização de LCO através da redução de severidade no conversor, por redução da temperatura de reação e redução da relação catalisador/óleo.
Em termos de maximização de diesel, ajustes na fracionadora principal podem fazer mais diferença que ajustes no conversor. Esses ajustes são voltados à máxima incorporação de frações de nafta e óleo decantado ao LCO, aumentando o volume produzido.
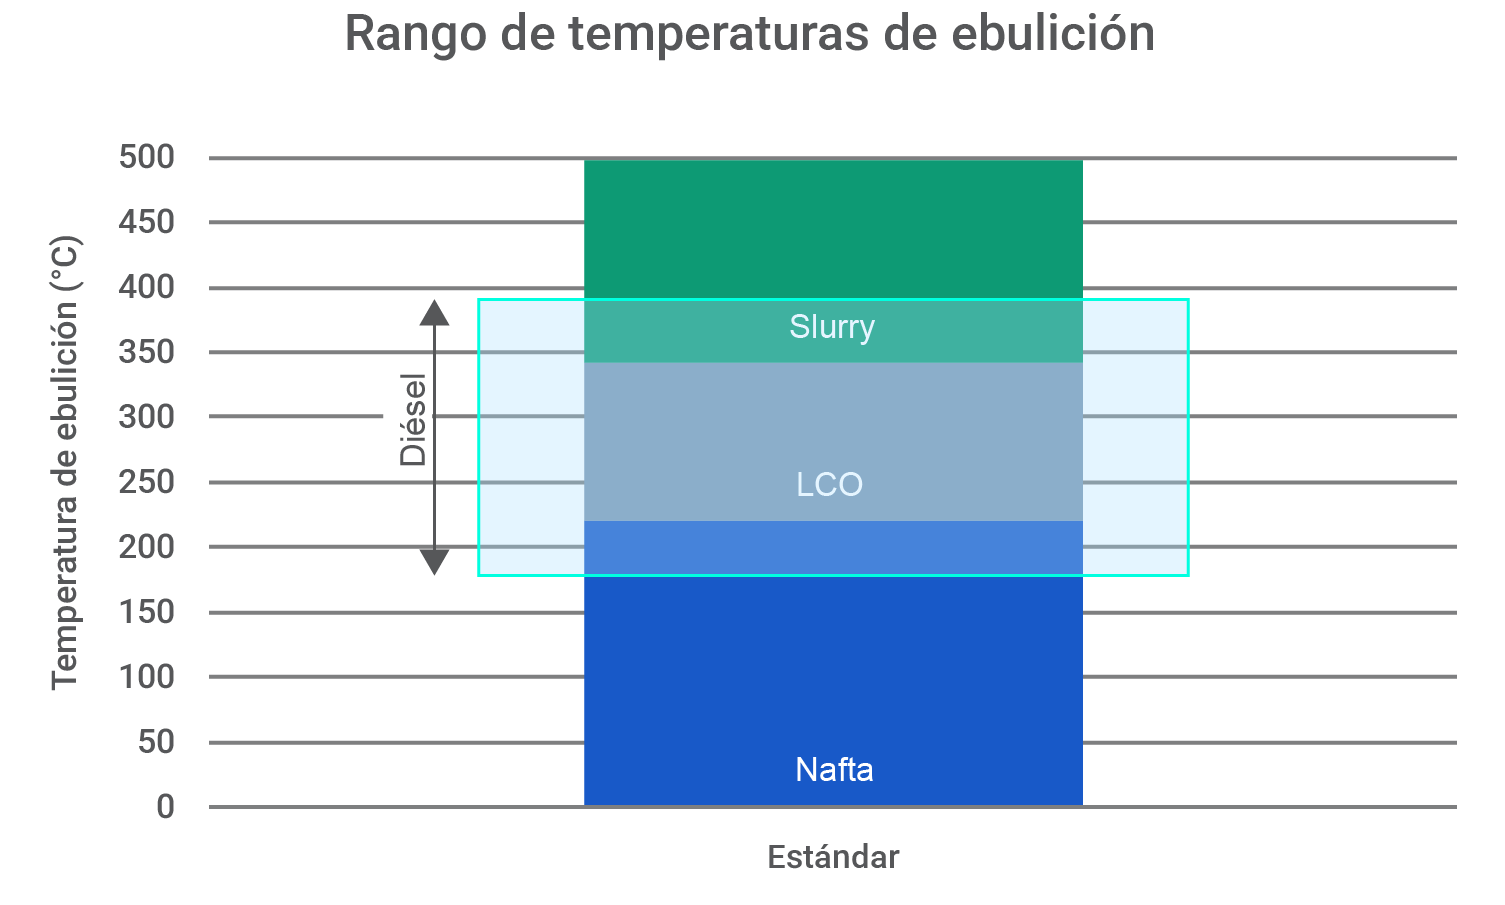
Figura 7 - Comparação entre faixas de cortes padrão dos produtos de FCC e a faixa de destilação do diesel
O LCO foi, por muito tempo, um produto desprezado do FCC. Seu alto conteúdo de hidrocarbonetos aromáticos e olefínicos, além do alto teor de nitrogênio e enxofre dificultam ou até impedem sua incorporação direta à mistura de diesel da refinaria. Com as mudanças de especificação do diesel e o aumento do número de unidades de hidrotratamento, que trabalham com severidade cada vez maior e catalisadores cada vez mais avançados, a fração de LCO passa a ser incorporada integralmente à mistura de diesel e se torna importante tanto para ganho de volume quanto para ajuste de propriedades, como o ponto de entupimento por exemplo.
Enquanto os esquemas de refino evoluíram e seguem evoluindo, as unidades de FCC seguem se adaptando à nova realidade, já que o projeto original de muitas das fracionadoras não foi pensado para maximização de destilados médios, e às vezes nem para um bom fracionamento. Devido às características de cada projeto, pode haver maior ou menor flexibilidade para ajustes.
Consiste principalmente no ajuste da fracionadora de modo a minimizar o ponto final da nafta leve através da redução da temperatura de topo. Esse ajuste possui quatro limitações principais:
Em unidades de tratamento de diesel o combustível deve estar em fase líquida, muitas delas podem tolerar frações muito baixas de carga vaporizada. Por isso o ponto inicial de ebulição do LCO é um parâmetro importante a ser avaliado quando se trata de maximizar a incorporação de nafta. Cada unidade de hidrotratamento terá sua limitação própria.
A redução do ponto final da nafta craqueada pode interferir em sua octanagem. Isso porque alguns compostos aromáticos de alta octanagem possuem pontos de ebulição a partir dos 100ºC e aumentar o ponto final da nafta aumenta a concentração desses compostos, como exemplificado na Figura 8. A refinaria deve, portanto, avaliar internamente qual o ponto final ideal para a nafta craqueada.
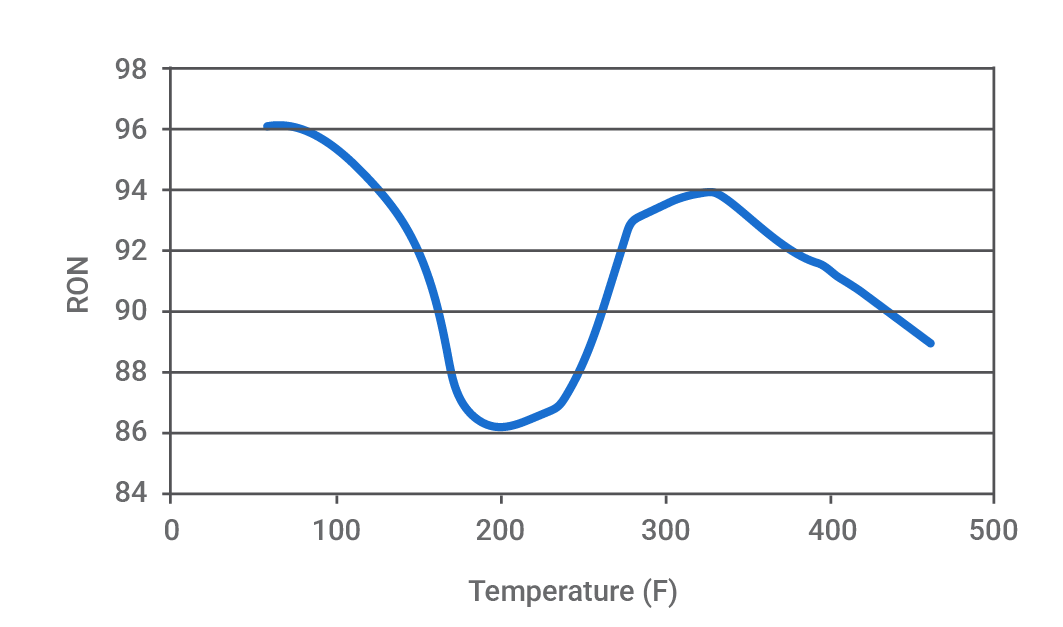
Figura 8 - Variação do RON da nafta de acordo com o ponto de ebulição - Fonte: manual PetroSim
Além das limitações relacionadas à qualidade de produtos, atenção especial deve ser dada para evitar a formação de sais de cloro no topo da fracionadora principal. A redução da temperatura de topo para valores abaixo do ponto de deposição de cloreto de amônio no topo da torre pode levar ao acúmulo desses sais nos internos, o que além de provocar corrosão severa leva à piora do fracionamento devido ao contato ineficiente entre líquido e vapor e, por consequência, leva ao arraste de mais compostos pesados que deveriam ter permanecido nas correntes de nafta pesada e LCO para a nafta craqueada.
A piora da eficiência do fracionamento eleva o ponto final da nafta leve e aumenta seu teor de enxofre, o que faz com que a refinaria reduza a temperatura de topo da torre, provocando assim um efeito cumulativo que só é resolvido quando se realiza um procedimento de limpeza dos internos. Esses depósitos podem ser mitigados através do uso de dispersantes de sais, mas é importante recordar que isso pode provocar o envio de sais de cloro para as unidades de hidrotratamento de nafta e diesel, onde poderão provocar corrosão, obstruções e desativação do catalisador. O ideal é investir em uma boa dessalgação e manter a torre fracionadora em temperatura no mínimo 5ºC acima da temperatura de deposição de sais, além de evitar o uso de tecnologias de catalisadores que contenham cloro.
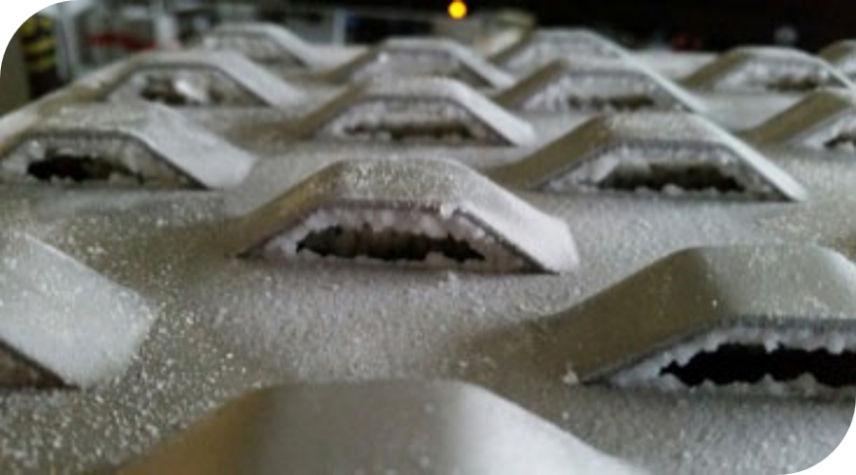
Figura 9 - Formação de sal em pratos - Fonte: Sulzer (3)
Além da deposição de sais de amônio, pode ocorrer a formação de fase aquosa no topo da torre fracionadora principal caso a temperatura de topo seja inferior ao ponto de orvalho da água. A presença dessa água pode acarretar instabilidades na torre e problemas graves de fracionamento caso não existam meios de removê-la, além de corrosão em internos e danos às bombas de nafta pesada.
A nafta craqueada pesada é o refluxo circulante superior da fracionadora principal da UFCC. Em algumas unidades existe a possibilidade de enviar esse produto, que tem faixa de destilação próxima à do querosene (200ºC-300ºC), diretamente para as unidades de hidrotratamento. Essa retirada pode ser uma boa alternativa para unidades em que existem limitações de vazão de retirada de LCO e, uma vez que é mais fácil de tratar que o LCO por seu menor teor de enxofre, também pode ser enviada para unidades que possuem severidade limitada ou que estejam com dificuldades para tratar o LCO.
Ao realizar a retirada de nafta craqueada pesada é necessário atenção à qualidade da nafta craqueada. A redução de fluxo de líquidos abaixo da retirada da nafta craqueada pesada pode interferir no fracionamento entre nafta e LCO, levando ao aumento de enxofre na nafta craqueada leve e à presença de hidrocarbonetos pesados nessa corrente, mesmo com curvas de destilação normais. Para identificar esse mau fracionamento é importante observar eventuais anomalias na curva de desativação da unidade de hidrotratamento de nafta craqueada e realizar a análise de especiação de enxofre para identificar a presença de compostos de alto ponto de ebulição.
Enquanto o ponto final padrão do LCO é de 343ºC, o ponto final do diesel, a depender das especificações locais, pode chegar a 400ºC. Isso abre a possibilidade incorporar uma parte do óleo decantado ao LCO. Esse aumento de ponto final de ebulição é realizado através do aumento da temperatura de fundo da fracionadora principal.
Para esse ajuste, existem duas limitações principais:
O LCO deve ser tratado em unidades de hidrotratamento de diesel para que possa ser incorporado de maneira significativa na mistura. Quando comparado com o diesel de destilação atmosférica, o LCO possui maior concentração de compostos aromáticos, olefínicos, nitrogenados e sulfurados, o que torna seu tratamento mais complexo, principalmente quando o objetivo é a produção de diesel de ultrabaixo enxofre (ULSD).
Em frações de LCO com ponto final de ebulição maior que 310ºC existem hidrocarbonetos sulfurados refratários à hidrodessulfurização, como metil, dimetil e trimetil-dibenzotiofenos, que exigem condições de tratamento mais severas para remoção do enxofre, o que pode se tornar um problema para permitir a especificação de diesel de ultrabaixo enxofre em unidades que operam com condições mais brandas de reação. A presença de compostos nitrogenados também refratários ao hidrotratamento como indóis alquilados e carbazóis podem afetar a qualidade do diesel final. Mesmo em unidades de média e alta severidade, é importante saber que quanto maior a presença desses compostos refratários menor é o tempo de campanha dos catalisadores de hidrotratamento, portanto administrar corretamente a qualidade do LCO é investir no aumento de vida útil do inventário.
Além de tornar o hidrotratamento de LCO mais difícil, o aumento do rendimento de LCO por aumento do seu ponto final de ebulição pode ter como consequência a formação de coque no sistema de fundo da fracionadora principal, que inclui além do próprio fundo da torre, as linhas, bombas e trocadores de calor do sistema de circulação do óleo decantado. Essa formação de coque pode ter duas causas principais: alto tempo de residência e baixa velocidade nos trocadores de calor.
Com o aumento da temperatura de fundo, aumenta a velocidade das reações de craqueamento térmico que ocorrem naturalmente em hidrocarbonetos submetidos a altas temperaturas, o que é agravado pelo fato de que o óleo decantado contém uma alta concentração de poliaromáticos, com maior tendencia a reações de condensação e polimerização. Ao mesmo tempo, com a redução de seu rendimento, o óleo decantado passa mais tempo circulando no sistema de fundo da fracionadora, submetido a essa alta temperatura. É justamente o tempo de residência do óleo decantado no sistema que define a máxima temperatura de fundo da fracionadora principal:
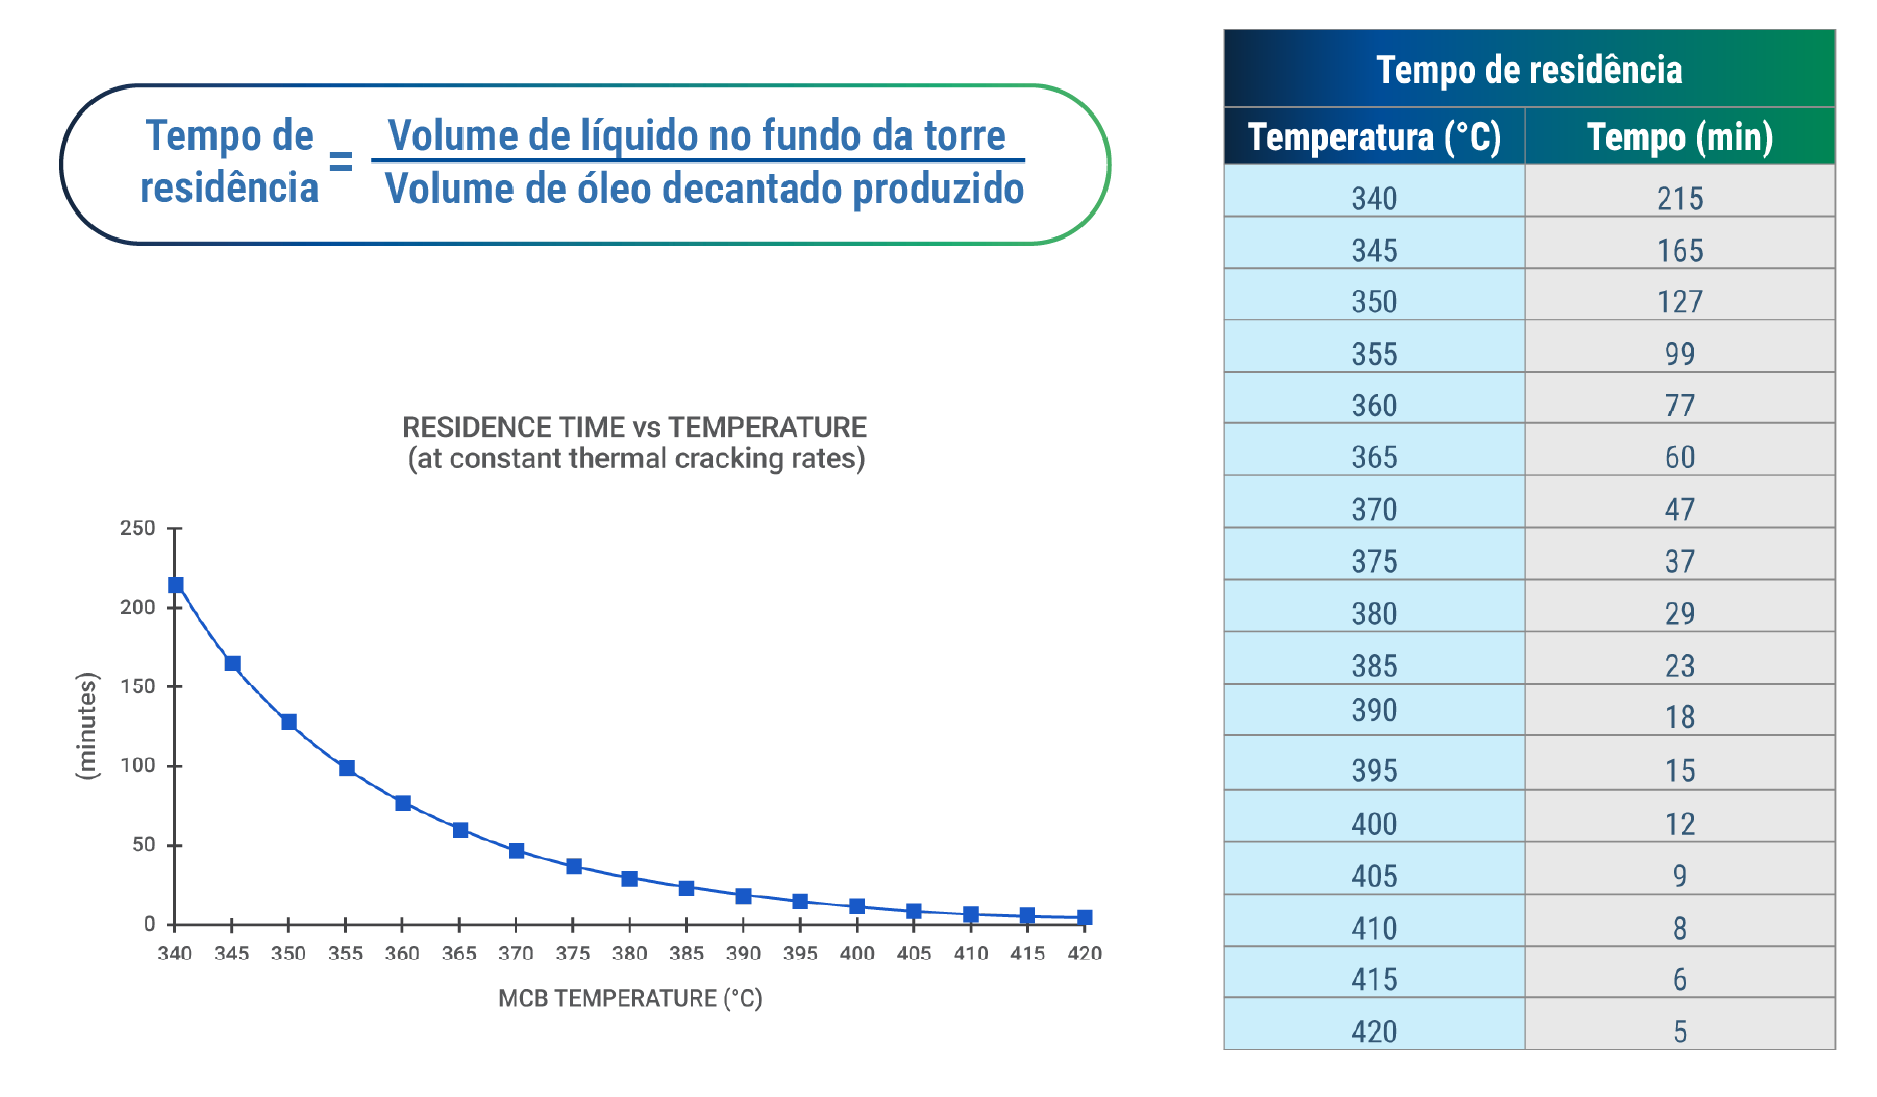
Figura 10 - tempo de residência máximo em função da temperatura - Fonte: E. Brevoord, J.R.Wilcox (4)
O coque formado pode se acumular na própria fracionadora, filtros de bombas, tubos de trocadores de calor e linhas, em especial em pontos de menor diâmetro e menor velocidade. Pequenos pedaços de coque podem, por exemplo, obstruir completamente tubos de trocadores de calor. (Figura 11)
Existe também a necessidade de monitoramento da velocidade do óleo decantado através dos tubos dos trocadores de calor, o que faz com que exista um limite mínimo para o reciclo desse produto para a fracionadora. Devido à presença de catalisador, é importante que seja mantida uma velocidade mínima dentro dos tubos desses equipamentos (1,5 m/s) para evitar que esse catalisador se deposite.
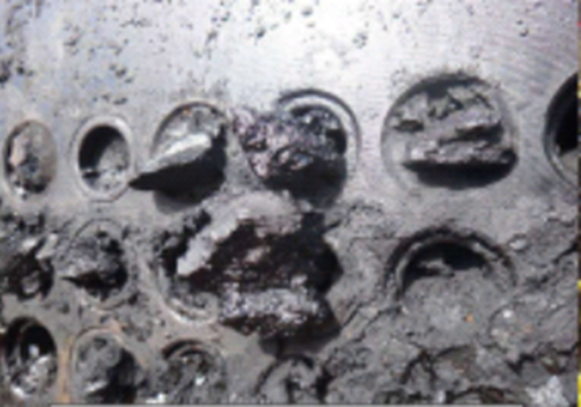
Figura 11 - Obstrução de trocador de calor por coque - Fonte: Banco de imagens FCCSA
A adequação do sistema catalítico da UFCC para o objetivo de maximização de diesel é um recurso valioso, uma vez que permite aumento adicional do rendimento de LCO enquanto a unidade opera dentro de seus limites seguros. Essas formulações especiais mantém a conversão de fundos a LCO enquanto limitam o craqueamento de LCO para nafta, permitindo aumento do rendimento de LCO para as mesmas condições operacionais.
Nessas formulações a zeólita deixa de ser a grande protagonista e o foco está em utilizar matrizes de alta atividade e alta acessibilidade para maximizar a conversão de fundos. A relação zeólita/matriz desse tipo de catalisador é balanceada de modo que se mantenha a produção de uma nafta de boa qualidade e a possibilidade de maximização de olefinas se esse for o objetivo da unidade.
Algumas refinarias que utilizam catalisadores de alta relação zeólita/matriz acabam por reduzir a reposição específica de catalisador na tentativa de aumentar o rendimento de LCO, com o raciocínio de que o aumento da contaminação desse catalisador vai reduzir naturalmente a atividade da zeólita, o que por sua vez diminui a conversão de LCO para nafta. Esse tipo de movimento é arriscado e pode causar uma série de inconvenientes ao refinador:
As características desejadas para um catalisador dedicado à maximização de diesel são:
A FCCSA possui uma família de catalisadores que reúne todas essas características: UPGRADERTM MD. São catalisadores que promovem não só aumento de rendimento de LCO, mas o aumento da relação LCO/Óleo decantado.
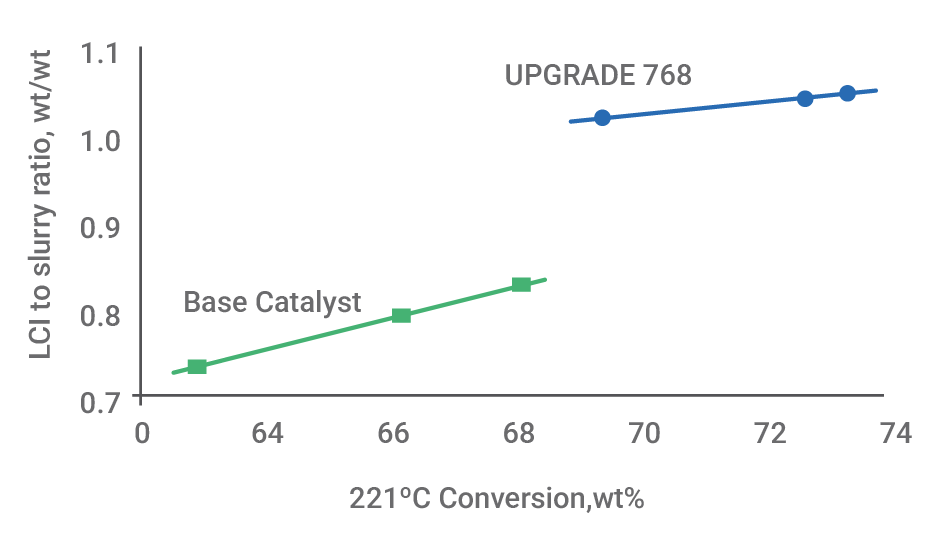
Figura 12 - Efeito do UPGRADERTM MD na razão LCO / fundos, (m/m %). (5)
A experiência de troca de catalisadores de alta relação zeólita/matriz para catalisadores da família UPGRADERTM MD demonstra que, para uma mesma temperatura de reação, é possível aumentar o rendimento de LCO sem aumentar o rendimento de óleo decantado, o que aumenta a rentabilidade da unidade sem a necessidade de redução excessiva da severidade, ajudando a preservar a unidade.
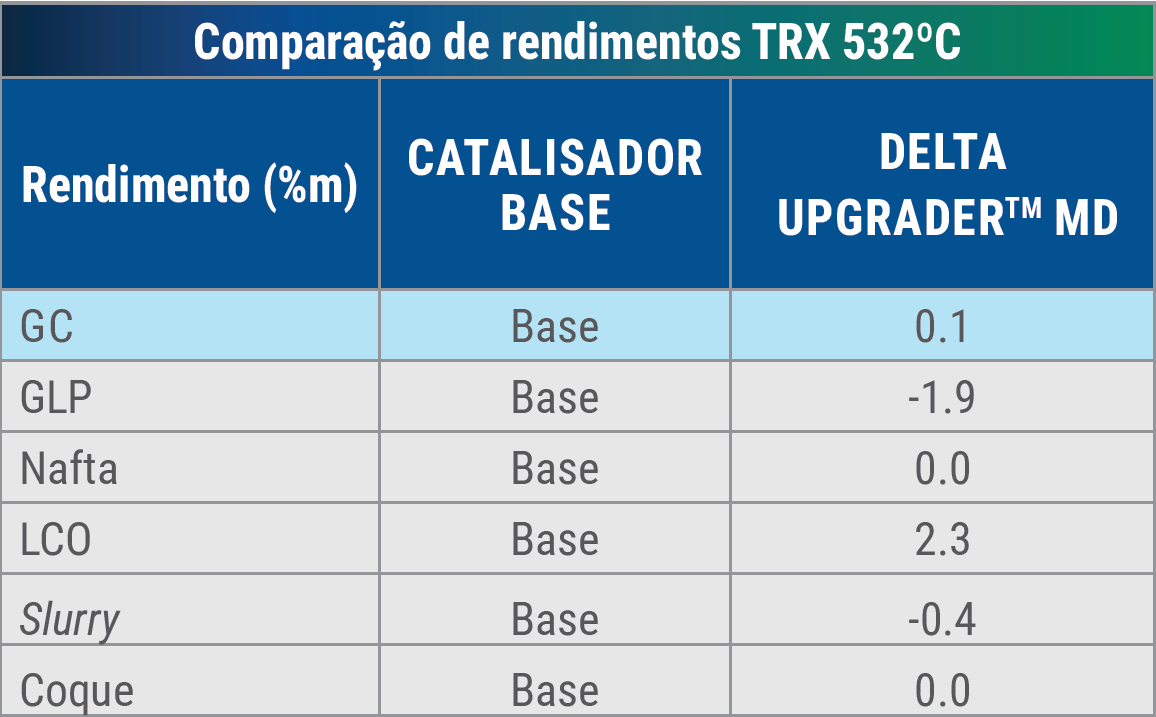
Tabela 2 - Variação de rendimentos mássicos com a troca de catalisador base para o UPGRADERTM MD - Fonte: banco de dados Ketjen
A equipe de serviços técnicos da FCCSA pode te ajudar na otimização de sua unidade. Somos especialistas com visão geral, com experiência em refino e com um conhecimento avançado em otimização de processos. Estamos à disposição.
Publicações relacionadas


O que você achou da publicação?